从车间到精度,揭秘正规制动鼓平衡机工厂的核心标准
咱们搞平衡机这行当,说起来也挺有意思的。外人看着,不就是个转起来测测偏摆的机器嘛,可里头门道深着呢。今天不聊虚的,就从一个干了十几年的老机械人的视角,跟大伙儿掰扯掰扯,一家正规的制动鼓平衡机工厂,到底得靠什么撑起“正规”这俩字。
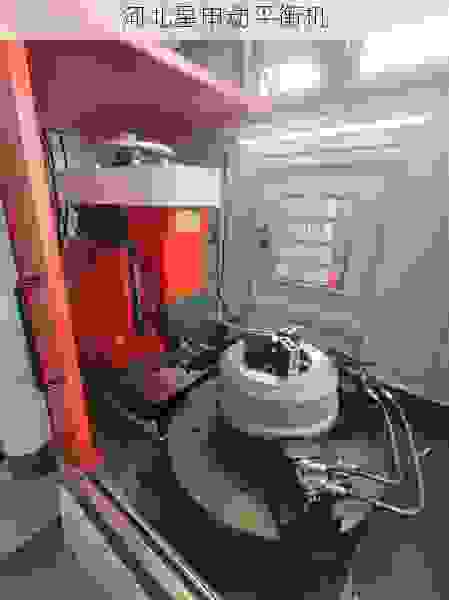
先说车间。别小看这地儿,地面是不是环氧树脂的,行车吨位够不够,工件摆放区跟加工区有没有硬隔离,这些一眼扫过去,基本能判断这家厂子是个什么段位。我们星申动刚建厂那会儿,老厂长就一句话,车间的地面要是能踩出脚印子,那机器做出来也是糊弄人的。为啥?平衡机这设备,对振动和温度敏感得跟新生儿似的,环境脏乱差,装配精度再高也白搭。所以你看,正规工厂的车间,常年恒温恒湿,精密装配区连风都得过滤,不是矫情,是工件要求。制动鼓这玩意儿,转动起来每分钟几千转,动平衡量哪怕差个几克,司机踩刹车的时候方向盘就抖得跟按摩椅一样,那可就是人命关天的事儿了。
再说核心,也就是测量系统。市面上有些便宜货,拿个传感器往架子上一焊,接个显示器就算完事儿。我跟你讲,那叫测着玩。正经的制动鼓平衡机,主轴精度得过硬。主轴跳动,我们厂要求控制在两微米以内,什么概念?头发丝直径的三十分之一。你要是用个普通轴承糊弄,转速一上来,主轴自己就先晃起来了,那测出来的数据能信?所以我们的主轴用的是高精度密珠轴承,而且装配前每一套都得人工打表,不合格的直接退回库房,绝不凑合。传感器也不是随便买的,得用压电式的,频响范围得宽,线性度得高,而且每一路信号都得单独标定,不是装上去就完事儿了。厂里质检那帮人,天天拿标准转子校机,今天测出来是0.3克,明天还得是0.3克,要是飘了0.02,立马排查系统,这规矩雷打不动。
但光有硬件还不行,软件算法才是真正的看家本事。你以为平衡机就是测个大小头?差远了。制动鼓形状复杂,有散热孔,有安装法兰,有的还带鼓包,这些都会产生干扰信号。咱们的软件,得能在一堆噪音里头,把真正的不平衡量给揪出来。这里头有个词儿叫“滤波”,但人家正规厂做的是“自适应滤波”,就是根据工件转速和结构特性,自动调整分析窗口。而且转速不是恒定不变的,你得支持无级调速,低速测相位,高速测幅值,最后再通过傅里叶变换把谐波分量拆开。你要问操作工傅里叶是啥,他可能不懂,但软件界面上那个角度和克数,必须得让傻子都能看懂。我们星申动的控制系统,就是自己写的,为什么?因为买来的通用系统,要么计算太慢,要么不支持复杂的工件参数录入,用起来憋屈。自己写,就能把操作流程压到三步:装工件,按启动,看结果。三秒出数据,不磨叽。
说到这儿,得提提标定和校准。正规工厂,每隔一段时间就得用标准校验转子重新标定一遍。这标准转子可不是随便找个铁疙瘩车一下就行,那是送到***计量院认证过的,上面打的钢印编号,跟身份证似的。每台出厂设备,得附带一份校准报告,上面明确列出测量误差在多大转速和多大不平衡量范围内是合格的。这一点,咱们国内很多小作坊根本意识不到,觉得卖出去客户能用就成。可客户用不了几天就发现,同一个工件,换个班次测出来数据就不一样了。为啥?温度变了,传感器漂移了,没重新校准。我们厂要求,每台机器出厂前,连续空运转八小时,再测精度,然后锁死参数,客户现场安装完还得再复校一遍,这钱不能省。
再说说制造工艺的细节。制动鼓平衡机,最怕的是刚性不足。有些厂家为了省成本,床身用薄板焊接,里面塞点砂子就当配重,你拿手一敲,闷闷的,都觉得挺沉。可实际上呢,高速旋转时整个床身都在共振,测出来的数据自己都在抖。正规厂是怎么干的?床身一体铸造,铸铁牌号要选HT300以上的,而且必须经过两次时效处理,把内应力释放干净。然后导轨面再上磨床精磨,平面度控制在一根头发丝的十分之一以内。这样装上去的主轴和支架,才算是真正“长”在床身上了,而不是“摆”上去的。还有那个压紧机构,制动鼓如果夹不紧,或者夹持力不均匀,转动的时候偏心,那测出来的量全是假的。我们用的是液压自动定心夹具,三个卡爪同步动作,径向定位精度能到0.01毫米。工人只要把制动鼓往上头一放,按个按钮,夹具就自己找正了,不用敲敲打打,省力不说,关键是重复性好。
当然,再好的机器,也得人操作。正规工厂对员工培训这事儿特别较真。不是说会按个按钮就算完事,得让操作工懂原理。为啥同一个工件,别人装上去测是个状态,你再装一次又是另一个状态?因为螺栓拧紧的顺序和扭矩不一样啊。所以我们的培训,***少得三天理论课,两天实操,最后还得考试,不合格的不能上岗。车间里每个操作工手里都有一本《常见问题排查手册》,上面写着几十种异常情况对应的处理办法。比如测量值波动大,***反应是检查工件表面有没有油污,而不是机器坏了。这种经验,不沉淀个三五年,真写不出来。
最后说说售后。一个正规平衡机工厂,卖出去的不是一台机器,是一套服务。我们每台设备上都贴有***编码,后台系统记录着装机的工件型号、出厂标定数据、客户现场的复校记录。客户那边要是遇到解决不了的问题,一个电话过来,工程部的工程师远程连线,直接看波形,基本十分钟内就能判定是操作问题还是机械故障。要是需要上门,那也简单,全国主要城市都有驻点,二十四小时内到场。很多客户买设备的时候只比价格,但用两三年后就明白了,那几千块的差价,换来的是省心。机器坏了没人修,工件测不准还耽误生产,那损失可比差价大多了。
说到底,正规制动鼓平衡机工厂的核心标准,藏在每一个看不见的装配间隙里,藏在每一行代码的逻辑里,藏在每一次校准的记录里,也藏在售后人员风尘仆仆的脚印里。这行不好干,天天跟精度较劲,跟误差斗争。但我们星申动人认这个理儿,因为咱知道,那转动的制动鼓上,承载的不仅仅是刹车力道,更是那一辆辆车背后,千千万万个家庭的安全。所以,该较真的时候,就得往死里较真。