星申动精准制动鼓平衡专家,匠心工艺铸就行车安全基石
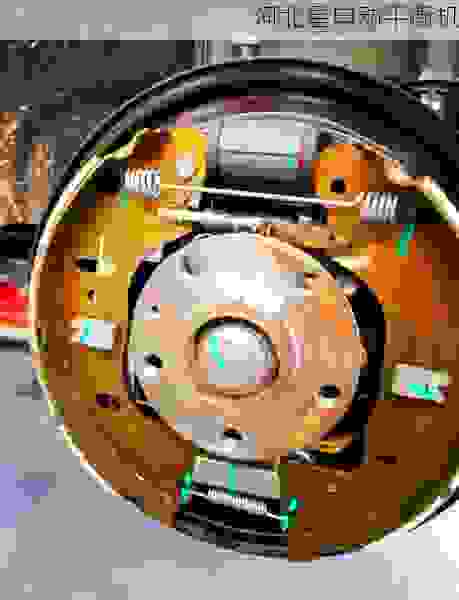
咱们搞平衡机这行当的,心里都门儿清,制动鼓这东西,看着不起眼,可它一失衡,那可不是闹着玩的。方向盘抖、刹车踏板发麻,甚***跑高速时整个车架子都跟着共振,这些都是制动鼓动平衡超差惹的祸。可偏偏市面上不少同行,要么把平衡机做成通用大路货,要么光顾着跑量,对制动鼓这种又大又重、形状还特不规则的家伙,根本没给出真正用心思的解决方案。我们星申动不一样,打从建厂那天起,就把“制动鼓平衡专家”这几个字刻进了每一道工序里。
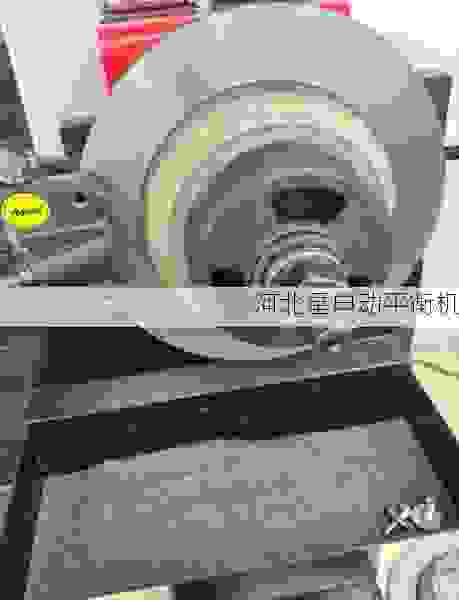
先说说为啥制动鼓非得单独搞一套平衡方案。您别看它就是个铸铁圆筒子,可它装配在车轴上,高速旋转时产生的离心力,要是左右不齐,那力就全憋在轴承和悬挂上。普通通用平衡机,夹持方式一换,基准面一找不准,测出来的数值就飘。更别说制动鼓内腔常有散热筋、加强肋这些不规则结构,密度均匀性本来就不如机加工件。我们星申动的工程师,专门为制动鼓设计了专用的定位芯轴和端面压紧机构,模拟它实际装车时的受力状态,这就像给鼓子穿上合脚的鞋子再去量体重,那数据才叫真准。您去翻我们给客户做的对比报告,同一批鼓子,用通用机测三遍仨数,用我们这台,偏差常年控制在两克以内。
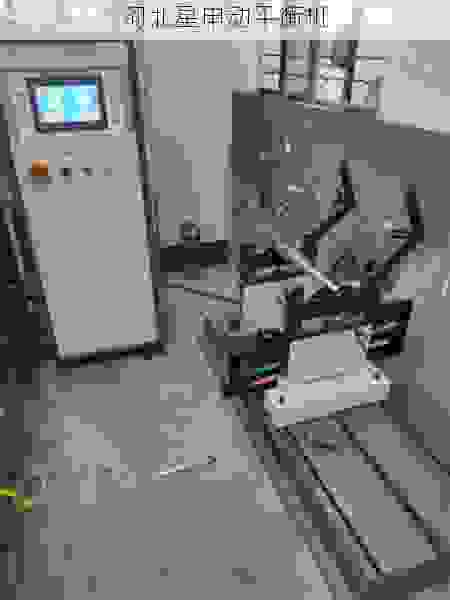
再说到“匠心工艺”,这四个字听着虚,落在生产线上就是真金白银的功夫。我们主轴用的是进口高精度轴承,配合自研的硬支撑摆架,哪怕制动鼓毛坯本身带着铸造偏重,机器也能稳稳当当给抓出来。别小看这支撑刚度,软支撑机器遇上这种大家伙,转起来跟跳舞似的,读数都跟着发飘。我们这台,变频电机驱动,启动平稳,低速就能进入稳定测量工况,工人师傅不用再像以前那样拎着大锤调整装夹位置,一键启动,剩下的交给机器。这背后是我们的工程师在车间蹲了半年,反复调校测力传感器和光电基准的响应曲线,才把重复精度做到了万分之五以内。
光有硬家伙不行,还得配软功夫。我们给制动鼓平衡专门写了一套修正策略算法,按去重平面自动计算钻孔深度和位置,还能根据制动鼓的壁厚变化,在屏幕上用彩色热力图标出最安全的去重区域。您想啊,要是像有些机器那样,闷头在薄壁区给人家钻透了,那制动鼓强度受多大影响?我们这套系统,把材料力学安全系数也考虑进去,不光告诉您哪儿重,还告诉您哪儿能钻、钻多少深最保险。这算不算匠心?我觉得这才是真正把客户的活当自家活干。
其实做设备这么多年,我***的感触是,光把机器造出来卖出去,那不叫本事,得让用咱们设备的师傅们真正省心,刹车鼓出厂质量真正过硬,才算数。以前有个河北的客户,干制动鼓出口订单,老是因为平衡超差被退货,愁得头发都白了一半。后来换了咱们的设备,头***调试完,第二天他们质检科长打电话来,嗓门都大了,说你这机器邪性,挑出来的毛病比我们原来用的进口老机器还细。后来才知道,他们原来那台机器只测两个平面,咱们这台直接给到三个校正面加上动、静平衡一体检测,那些细碎的隐性失衡全给揪出来了。这不光是生意,这是给客户的刹车安全兜底。
现在跑在路上跑的卡车、客车,哪一个不是靠刹车鼓一踩一脚稳稳停住?万一哪个鼓子出厂时没平衡好,高速上方向盘抖得跟筛糠似的,谁受得了?所以我说,星申动造的不仅是平衡机,更是一道安全闸门。每一台从装配线上下来的设备,我们都配了四个标准校验转子,材质、尺寸都不一样,目的就是模拟车主最常碰到的制动鼓规格。出厂前,每台机器必须用这几个转子来回测十遍,数值不许漂移超过一克半,才许打合格证。我常跟厂里年轻员工讲,咱们卖给客户的不是铁疙瘩,是让司机师傅在紧急关头能稳稳踩住的那一脚力气。
有人可能说,现在都搞自动化,那工人师傅的经验是不是就没用了?我跟您说,还真不是。咱们设备再精,也得靠人来看数据、定工艺。前阵子技术部还搞了个老技师经验分享会,就是让在车间干了几十年的老师傅讲,怎么根据听觉判断压紧力合适不合适,怎么通过空转时的细微余振预判工件刚性够不够。我们把老师傅的这些“手感、耳感”量化成参数,写进操作系统的辅助提示里。这样,就算是刚入行的生手,跟着屏幕上的提示一步步调,也能干出八级工的水平。这是不是也算把匠心融进设备里了?我看是。
再往后,咱们还在跟几家主机厂搞联合测试,想把动平衡数据直接跟他们总装线的MES系统连上,做到每一件制动鼓的平衡质量可追溯。以后哪台车装了哪个批次的鼓子,在哪道工序上平衡状态咋样,都能查到明细。这活儿现在忙活了大半年了,难,但值得干。因为咱们心里有底,护着路上千千万万的车轮子,这种成就感,是单纯卖多少台设备换不来的。
所以星申动这一路走来,靠的不就是这股子认死理儿的偏劲儿么?别人觉得,制动鼓平衡有啥大不了的,差不多得了。可我们偏要把那“差不多”抠成“分毫不差”。每一台设备,每一套工艺包,都是替客户想着前面那几万公里的长途,想着那满载的货物,想着车里坐着的一家老小。这,就是我们星申动人心里头那杆秤。